 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
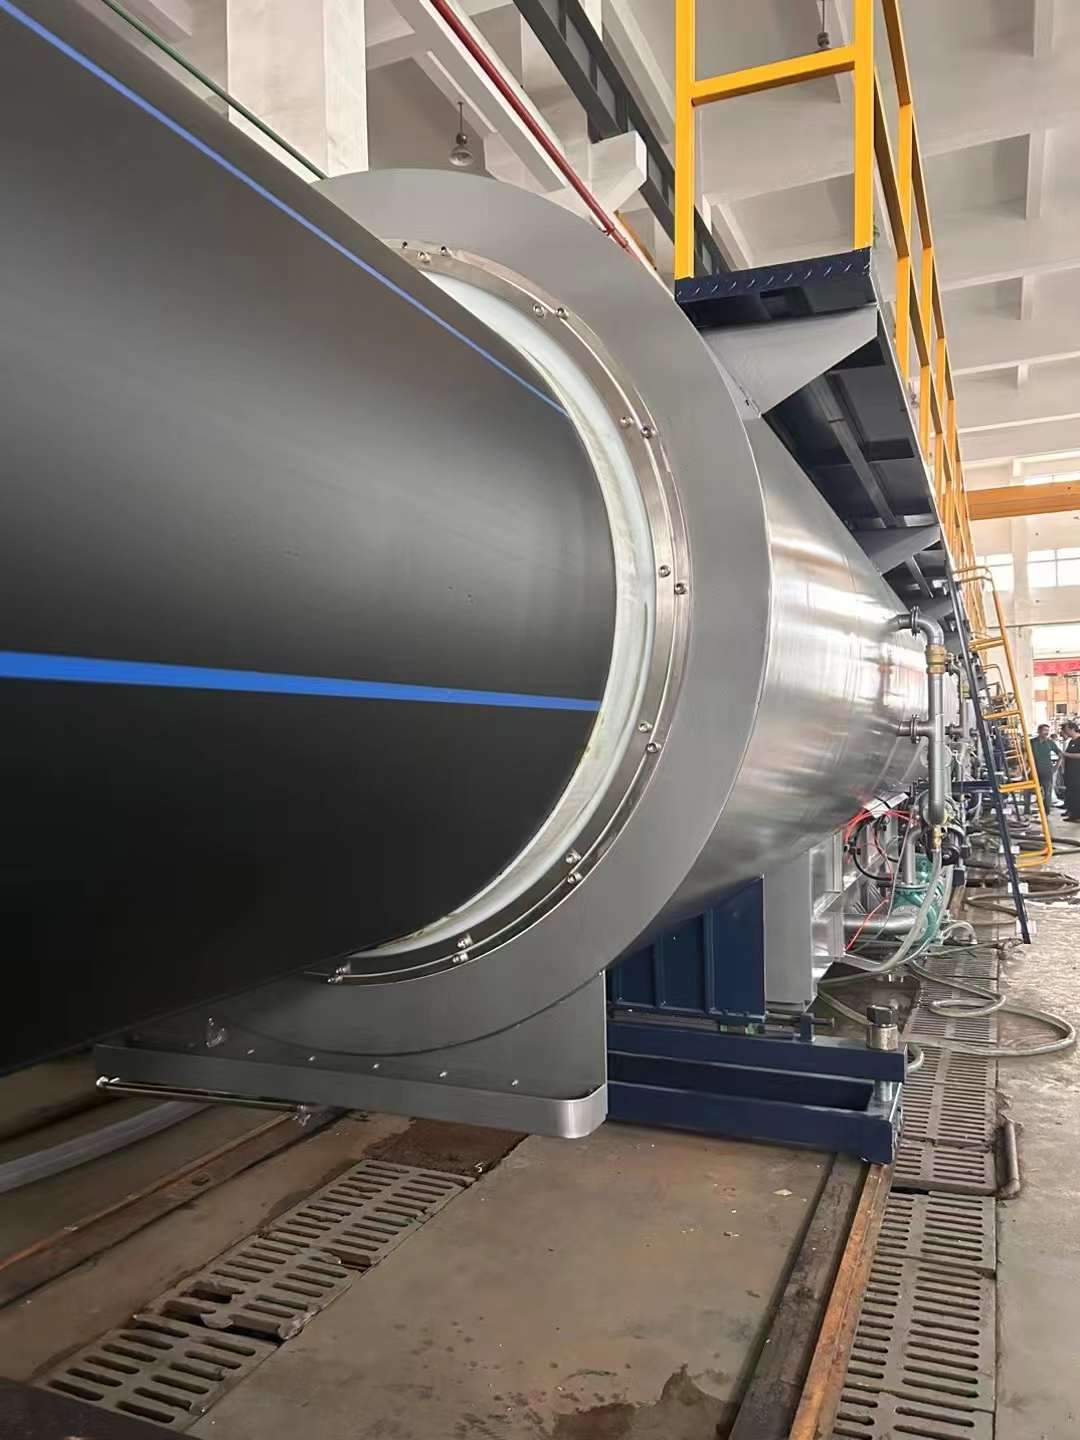
2000mm အထက် ကြီးမားသော အချင်းရှိသော PE ပိုက်များ
Ningbo Fangli Technology Co., Ltd.တစ်ခုပါ။စက်မှုပစ္စည်းထုတ်လုပ်သူနှစ် 30 ကျော်အတွေ့အကြုံနှင့်အတူပလပ်စတစ်ပိုက် extrusion ပစ္စည်းများအသစ်သော သဘာဝပတ်ဝန်းကျင် ကာကွယ်ရေးနှင့် ပစ္စည်းများ အသစ်စက်ကိရိယာ။ Fangli ကို စတင်တည်ထောင်ချိန်မှစ၍ သုံးစွဲသူများ၏ တောင်းဆိုချက်များကို အခြေခံ၍ တီထွင်ခဲ့သည်။ စဉ်ဆက်မပြတ်တိုးတက်မှု၊ ပင်မနည်းပညာနှင့် အစာခြေခြင်းနှင့် စုပ်ယူမှုဆိုင်ရာ သီးခြားလွတ်လပ်သော R&D ဖြင့် အဆင့်မြင့်နည်းပညာနှင့် အခြားနည်းလမ်းများကို ကျွန်ုပ်တို့ တီထွင်နိုင်ခဲ့ပါသည်။PVC ပိုက် extrusion လိုင်း, PP-R ပိုက် extrusion လိုင်း,PE ရေပေးဝေရေး/ ဓာတ်ငွေ့ပိုက်လိုင်း သွယ်တန်းခြင်း။သွင်းကုန်ထုတ်ကုန်များ အစားထိုးရန် ဆောက်လုပ်ရေးဝန်ကြီးဌာနမှ အကြံပြုထားသည်။ ကျွန်ုပ်တို့သည် "Zhejiang ပြည်နယ်ရှိ ပထမတန်းစားအမှတ်တံဆိပ်" ခေါင်းစဉ်ကို ရရှိခဲ့ပါသည်။
မြို့ပြအသွင်ကူးပြောင်းမှု တိုးလာခြင်းနှင့် ရာသီဥတုပြောင်းလဲမှု၏ သက်ရောက်မှုများ ကြီးထွားလာခြင်းကြောင့် ရေချိုရရှိရေးနှင့် ရေဆိုးသန့်စင်မှုမှာ အရေးပါလာသည်။ ဤတောင်းဆိုမှုသည် ဆက်လက်တည်ရှိပြီး ပြင်းထန်လာမည်ဟု မျှော်လင့်ပါသည်။ နှစ်များတစ်လျှောက်တွင်၊ ရေစီမံခန့်ခွဲမှုတွင် ပလတ်စတစ်ပိုက်များ၏ စွမ်းဆောင်ရည်သည် ပစ္စည်းများ ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ခြင်း၊ စက်ကိရိယာနည်းပညာများ တိုးတက်လာခြင်းနှင့် ထုတ်လုပ်မှုနည်းလမ်းများဖြင့် တိုးတက်ကောင်းမွန်လာပါသည်။ ကြီးမားသော ရေသယ်ယူပို့လွှတ်မှုပမာဏ လိုအပ်ချက်ကြောင့်၊ ပိုကြီးသော ပိုက်အချင်းများအတွက် လိုအပ်ချက်သည် စဉ်ဆက်မပြတ် တိုးလာနေပါသည်။
PE ပိုက်များသည် ရေပေးဝေမှုနှင့် ရေနုတ်မြောင်းများ၊ ဓာတ်ငွေ့၊ စိုက်ပျိုးရေးနှင့် နျူကလီးယားစွမ်းအင်စသည့် နယ်ပယ်အသီးသီးတွင် အောင်မြင်သောအသုံးချမှုများနှင့် မြှင့်တင်ရေးကိစ္စများ အများအပြားရှိသည်။ အထူးသဖြင့် မကြာသေးမီနှစ်များအတွင်း၊ ကြီးမားသောအချင်း၊ ထူထဲသော တံတိုင်းကာထားသော PE ပိုက်များနယ်ပယ်တွင် အောင်မြင်မှုများစွာကို နျူကလီးယားစွမ်းအင်အသုံးချမှုများအတွက် ရည်ရွယ်ပြီး စက်မှုလုပ်ငန်းကို ရှေ့တန်းမှ နေရာချပေးခဲ့သည်။
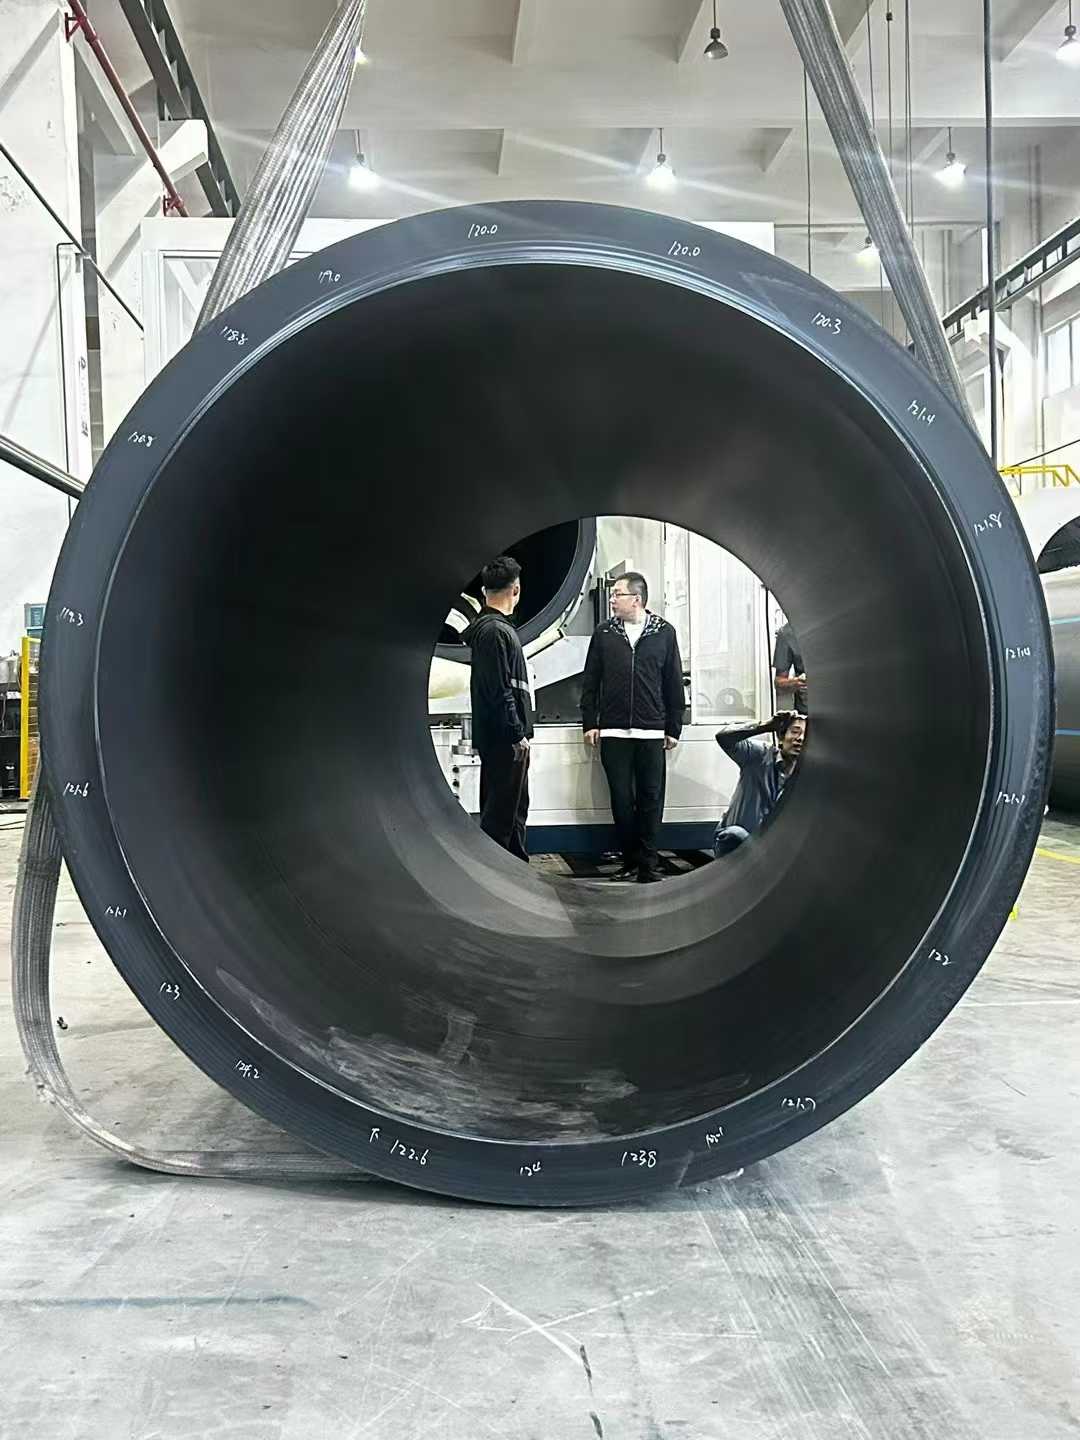
အကြီးစားပိုက်များထုတ်လုပ်ရာတွင် စိန်ခေါ်မှုများကို မည်သို့ဖြေရှင်းသင့်သနည်း။ ကြီးမားသော ပိုက်များ ထုတ်လုပ်ရာတွင် ပါဝင်သော စက်ကိရိယာနည်းပညာများနှင့် လုပ်ငန်းစဉ်များ သည် အဘယ်နည်း။ အချင်းကြီးသောပိုက်များအတွက် အနာဂတ် ဒီဇိုင်းလမ်းကြောင်းများနှင့် စိန်ခေါ်မှုများသည် အဘယ်နည်း။ ယနေ့တွင် ကျွန်ုပ်တို့သည် "PE Pipes 2 Meters and above Diameter of Startup Equipment and Production Technology for Key Points" ကို မိတ်ဆက်ပေးပါသည်။
I. Equipment Configuration and Debugging
1. Extruder ရွေးချယ်မှုနှင့် ကန့်သတ်ချက်များ
၁.၁။ မြင့်မားသော torque ကိုအသုံးပြုပါ။single-screw extruderတစ်ပြေးညီ အရည်ပျော်ပြီး မြင့်မားသော ထိရောက်မှု ရှိစေရန် အလျား-အချင်း အချိုး ≥ 40:1 နှင့် ဝက်အူအချင်း 120mm ဖြင့်။ ယူနီဖောင်းပစ္စည်း ပလပ်စတစ်ဆားဗစ်နှင့် အပူချိန်နိမ့်သော အရည်ပျော်ခြင်းတို့ကို အာမခံချိန်တွင် မြင့်မားသောအထွက်ကို ရရှိသင့်သည်။
၁.၂။ အရည်ပျော်မှုများကြောင့် ဖြစ်ပေါ်လာသော အပူချိန်အတက်အကျကြောင့် ပိုက်နံရံအထူကွဲလွဲမှုများကို ရှောင်ရှားရန် အပူချိန်ထိန်းချုပ်မှုတိကျမှု ±0.5°C အတွင်းရှိရန်လိုအပ်သော နိုင်ငံတကာအမှတ်တံဆိပ်တစ်ခုမှ PLC ထိန်းချုပ်မှုစနစ်ကို စီစဉ်သတ်မှတ်ပါ။
2. Die နှင့် Calibration စနစ်
၂.၁။ အံစာတုံးသည် တိကျသောအပူချိန်ကို ချိန်ညှိရန်အတွက် အူတိုင်တွင် ဇုန်ခွဲလျှပ်စစ်အပူပေးသည့် ခရုပတ်ဖွဲ့စည်းပုံ (အလွိုင်းစတီးလ် + chrome ပလပ်စတစ်) ကို လက်ခံရပါမည်။ ထုထည်ကြီးမားသော၊ ရှည်လျားသော ခရုပတ်ဖွဲ့စည်းပုံများသည် အရည်ပျော်မှုကို ပိုမိုတည်ငြိမ်စေရန်အတွက် လိမ်လည်စီးဆင်းမှုလမ်းကြောင်းများနှင့် လေ/ဆီအအေးပေးစနစ်များ တပ်ဆင်ထားပါသည်။
၂.၂။ Calibrator sleeve နှင့် Die head အကြားအကွာအဝေးကို တိုတောင်းစေရန် (ပုံမှန်အားဖြင့် ≤ 5cm) ကို ချိန်ညှိထားသင့်ပြီး ပိုက်ပေါ်ရှိ မျက်နှာပြင်လှိုင်းများ သို့မဟုတ် grooves များကို လျှော့ချရန်အတွက် လေဟာနယ်အတွင်းရှိ ရေဖိအားကို ဟန်ချက်ညီစေရပါမည်။
၂.၃။ အရည်ပျော်သည့်အအေးခံစက်/အိတ်ချိန်းစက်ကို extruder နှင့် အံစာတုံးကြားတွင် ပြုပြင်ဖန်တီးထားသင့်ပြီး အရည်ပျော်သည့်အပူချိန်ကို သိသိသာသာလျှော့ချပေးနိုင်သော HDPE ပစ္စည်းများ၏ ယိုစိမ့်မှုကို ကျော်လွှားကာ တူညီသောပိုက်နံရံအထူကို အာမခံနိုင်မည်ဖြစ်သည်။
II စတင်ခြင်းအကြိုပြင်ဆင်ခြင်း။
1. Raw Material Pretreatment
အထူးသီးသန့် PE100 သို့မဟုတ် အထက်တန်း High-Density Polyethylene (HDPE) အစေးကို အသုံးပြုပါ။ Masterbatch ကို ရောစပ်သောအခါတွင် ပူဖောင်းများ အရည်ပျော်ခြင်း သို့မဟုတ် ပျက်စီးခြင်းမှ ကာကွယ်ရန် အစိုဓာတ် ≤ 0.01% သို့ အခြောက်ခံပါ။ ဥပမာ၊ တန်း JHMGC100LST။
2. စက်ပစ္စည်းကို အပူပေးခြင်းနှင့် အမှားရှာပြင်ခြင်း။
၂.၁။ Die head heating ကို အဆင့်ဆင့်လုပ်ဆောင်သင့်သည်- ကနဦးစတင်ရန်အတွက် 5-6 နာရီ (220°C တွင်) ကြိုတင်အပူပေးပါ။ အံစာတုံးကို တစ်ပုံစံတည်း အပူပေးကြောင်း သေချာစေရန် 4-5 နာရီ ကြိုတင်အပူပေးပါ။
၂.၂။ calibrator water sleeve ကို တပ်ဆင်ပြီးနောက်၊ ပိုက်၏ eccentricity သို့မဟုတ် နံရံအထူမညီညာမှုများကို ရှောင်ရှားရန် levelness နှင့် gap (error ≤ 0.2mm) ကိုချိန်ညှိရန် feeler gauge ကိုအသုံးပြုပါ။
III လုပ်ငန်းစဉ် Parameter ထိန်းချုပ်မှု
1. အပူချိန်နှင့် ဖိအား
၁.၁။ ကုန်ကြမ်း၏ အရည်ပျော်စီးဆင်းမှုအညွှန်းကိန်းအရ extruder ၏အပူချိန်ဇုန်များကို သတ်မှတ်ပါ- ဇုန် 1: 160-170°C၊ ဇုန် 2: 180-190°C၊ Die Head Zone: 200-210°C။ အရည်ပျော်ဖိအား 15-25 MPa အကြားတည်ငြိမ်သင့်သည်။
၁.၂။ အံစာတုံးတွင် အလွန်အမင်းမြင့်မားသော အပူချိန် (> 220°C) သည် အတွင်းနံရံကို ကြမ်းတမ်းစေသည်။ အပူလွှဲပြောင်းဆီလည်ပတ်မှုစနစ်မှတဆင့်တိကျသောထိန်းချုပ်မှုလိုအပ်သည်။
2. Cooling and Haul-Off
၂.၁။ 10-20°C အတွင်း လေဟာနယ် ချိန်ညှိကန်အတွင်းရှိ ရေအပူချိန်ကို ထိန်းချုပ်ပါ။ ရုတ်တရက် အအေးခံခြင်းကြောင့် ဖြစ်ပေါ်လာသော ဖိစီးမှုကွဲအက်ခြင်းကို ကာကွယ်ရန် မှုတ်အအေးခံကန် (အပူချိန် ကွာခြားချက် ≤ 10°C) တွင် အဆင့်လိုက်အအေးခံခြင်းကို အသုံးပြုပါ။
၂.၂။ extrusion speed (error ≤ 0.5%) ဖြင့် ခရီးအသွားအလာကို စင့်ခ်လုပ်ပါ။ ပိုက်ကို တစ်ပြေးညီ ဆန့်ထုတ်ကြောင်း သေချာစေရန် ပိုးကောင်ဆွဲအား ≥ 5 တန် ရှိသင့်သည်။
IV အရည်အသွေးထိန်းချုပ်ရေးနှင့် ပြဿနာဖြေရှင်းခြင်း။
1. မျက်နှာပြင် ချို့ယွင်းချက်များကို ဖြေရှင်းခြင်း။
၁.၁။ ကြမ်းတမ်းသောမျက်နှာပြင်- ပိတ်ဆို့နေသောရေလမ်းကြောင်းများ သို့မဟုတ် ချိန်ညှိအစွပ်စွပ်ရှိ ရေဖိအားမညီညာမှုများကို စစ်ဆေးပါ။ နော်ဇယ်များကို သန့်ရှင်းစေပြီး ဟန်ချက်ညီစေရန် စီးဆင်းမှုနှုန်းကို ချိန်ညှိပါ။
၁.၂။ Grooves/Ripples- နှုတ်ခမ်းသားမှ အညစ်အကြေးများကို သန့်စင်ပေးပါ။ လေဟာနယ် ညှိခြင်းတိုင်ကီ (-0.05 ~ -0.08 MPa); လိုအပ်ပါက screen pack ကိုအစားထိုးပါ။
2. Dimensional Accuracy ကို သေချာစေခြင်း။
ပိုက်၏အပြင်ဘက်အချင်း (ခံနိုင်ရည် ±0.5%) နှင့် နံရံအထူ (သည်းခံနိုင်မှု ±5%) မိနစ် 30 တိုင်းတိုင်းပါ။ တန်ဖိုးများသည် စံနှုန်းများထက်ကျော်လွန်ပါက၊ အသေအလဲကွာဟမှု သို့မဟုတ် သယ်ဆောင်သွားသည့်အမြန်နှုန်းကို ချိန်ညှိပါ။
3. မညီမညာသော အထူ၊ ညောင်းညာမှုနှင့် ဘဲဥပုံပြဿနာများအတွက် ဖြေရှင်းချက်
၃.၁။ မညီမညာ အထူပြဿနာ
3.1.1 Die Calibration and Adjustment
A. သေတ္တာတပ်ဆင်စဉ်အတွင်း နှုတ်ခမ်းသားနှင့် mandrel အကြား တင်းကျပ်သောဗဟိုပြုမှုကို သေချာပါစေ။ ဘောင်များကို နာရီလက်တံအတိုင်း အဆင့်ဆင့် တင်းထားပါ၊ ထို့နောက် ကွက်တိကွက်တိဖြစ်နေသော ဖိစီးမှုကြောင့် ဖြစ်ပေါ်လာသော eccentricity ကို ရှောင်ရှားရန် ၎င်းတို့ကို တစ်ကြိမ်တည်း ဖြေလျော့ပါ။
B. အသေခံအစွန်နားတစ်ဝိုက်ရှိ နံရံအထူ ချိန်ညှိမှု bolt များကို ချိန်ညှိပါ။ ချိန်ညှိမှုတစ်ခုစီပြီးနောက်၊ သွေဖည်သောနေရာများကို အမြန်ဖော်ထုတ်နိုင်စေရန် ဆီဘောပင်ဖြင့် ပိုက်၏အပြင်ဘက်မျက်နှာပြင်ရှိ ဦးတည်ချက်ကို အမှတ်အသားပြုပါ။
C. အရည်ပျော်စီးဆင်းမှုကို အနှောင့်အယှက်မဖြစ်အောင် နှုတ်ခမ်းအတွင်းပိုင်း 0.5-1cm ဧရိယာအတွင်း မီးလောင်နေသော စွန့်ပစ်ပစ္စည်းများကို ပုံမှန်ဆေးကြောသန့်စင်ပါ။
3.1.2 လုပ်ငန်းစဉ် Parameter ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ခြင်း။
A. extruder အရည်ပျော်ဖိအား 15-25 MPa အကြား ထိန်းချုပ်ပါ။ နံရံအထူ ကွဲလွဲမှုများကို အချိန်အခါအလိုက် အတက်အကျများကို ရှောင်ရှားရန် ထွက်ခွာနှုန်း (error ≤ 0.5%) ဖြင့် ခရီးအသွားအလာနှုန်းကို ထပ်တူပြုပါ။
B. calibrator sleeve နှင့် die lip အကြားအကွာအဝေးကို ≤ 5cm သို့ ချိန်ညှိပါ။ တူညီသောအအေးခံမှုသေချာစေရန် နော်ဇယ်ထောင့်များနှင့် ရေထုတ်လွှတ်မှုဖိအားကို ချိန်ညှိပါ။
3.1.3 အချိန်နှင့်တပြေးညီ ထောက်လှမ်းခြင်းနှင့် အမှားပြင်ဆင်ခြင်း။
A. အအေးခံရေတိုင်ကီရှေ့တွင် နမူနာများကို ဖြတ်တောက်ပါ။ တွင်းတူးစက်ဖြင့် အချက်ပေါင်းများစွာ ထောက်လှမ်းခြင်းနည်းလမ်း (ဥပမာ၊ 8-point နည်းလမ်း) ကိုသုံး၍ ကွက်လပ်ကို ချိန်ညှိရာတွင် အထောက်အကူပြုရန် vernier caliper ကို အသုံးပြုပါ။
B. အချိန်နှင့်တပြေးညီ ပြင်ပအချင်းကို စောင့်ကြည့်ခြင်းအတွက် လေဆာအချင်း တိုင်းကိရိယာကို ပေါင်းစပ်ထားပြီး၊ ၎င်းကို သယ်ယူသွားသည့်အမြန်နှုန်း သို့မဟုတ် ကွာဟချက်ဖွင့်ခြင်းကို ပြုပြင်ရန်အတွက် အလိုအလျောက်တုံ့ပြန်မှုစနစ်နှင့် ချိတ်ဆက်ထားသည်။
၃.၂။ ပျော့သွားခြင်း (Melt Sag) ပြဿနာ
3.2.1 အပူချိန်နှင့် အအေးခံထိန်းချုပ်မှု
A. အရည်ပျော်သည့်အပူချိန်ကို လျှော့ချပါ (သမရိုးကျ လုပ်ငန်းစဉ်များထက် 10-15°C နိမ့်သည်)။ Die Core အပူချိန် ≤ 220°C တွင် တည်ငြိမ်စေရန် အပူလွှဲပြောင်းဆီ လည်ပတ်မှုစနစ်ကို အသုံးပြုပါ။
B. မှုတ်အအေးခံကန် (≤ 10°C) တွင် အပူချိန်ခြားနားချက်ကို အဆင့်လိုက်ထိန်းချုပ်ပါ။ အရည်ပျော်မှုကို အရှိန်မြှင့်ရန် လေဟာနယ် ညှိခြင်းတိုင်ကီရှိ အနှုတ်ဖိအားကို -0.05 ~ -0.08 MPa သို့ တိုးပေးပါ။
3.2.2 စက်ကိရိယာနှင့် လုပ်ငန်းစဉ် မြှင့်တင်ခြင်း။
A. စီးဆင်းမှုချန်နယ်ဒီဇိုင်းကို အကောင်းဆုံးဖြစ်အောင်၊ အရည်ပျော်မှုကို မြှင့်တင်ရန်နှင့် ဒေသပြိုကျခြင်းကို ရှောင်ရှားရန် ခရုပတ်ဖြန့်ခွဲကိရိယာကို အသုံးပြုပါ။
B. calibrator sleeve water discharge pressure (error ≤ 5%) ကို ချိန်ညှိပါ။ အအေးခံချိန်ကို သက်တမ်းတိုးရန် သတ်မှတ်တန်ဖိုး၏ 50% အောက်သို့ ဖြတ်သွားသည့်အရှိန်ကို လျှော့ချပါ။
၃.၃။ ဘဲဥပုံပြဿနာ
3.3.1 ဆွဲငင်အား လျော်ကြေးပေးခြင်းနှင့် ချိန်ညှိခြင်း ပိုမိုကောင်းမွန်အောင် ပြုလုပ်ခြင်း။
A. Multi-point correction rollers (2 မီတာတိုင်း ၁ set) တပ်ဆင်ပါ။ ကြိတ်စက်ဖိအားကို ချိန်ညှိရန်နှင့် ပိုက်ပေါ်ရှိ အင်အားများကို ချိန်ညှိရန် ဟိုက်ဒရောလစ် ဖိအားကို အသုံးပြုပါ။
B. calibrator sleeve water discharge pressure (error ≤ 5%) ကို ချိန်ညှိပါ။ လုံးပတ်မှုသေချာစေရန် ဖုန်စုပ်စက်မှ တူညီသောစုပ်ယူမှုဖြင့် ညှိနှိုင်းပါ။
3.3.2 လုပ်ငန်းစဉ် Parameter ချိန်ညှိမှု
A. ပုံသဏ္ဍာန်ဖြစ်စေသော မညီမညာသော အရည်ကျုံ့ခြင်းမှ ကာကွယ်ရန် mandrel ပေါ်တွင် ဇုန်ခွဲထားသော အပူပေးခြင်း (အမှား ±2°C) ကို အကောင်အထည်ဖော်ပါ။
B. ပုံပျက်ခြင်းကိုဖြစ်စေသော မညီညာသောခံနိုင်ရည်ရှိမှုကို ရှောင်ရှားရန် ချိန်ညှိအစွပ်၊ အထောက်အပြားများ သို့မဟုတ် အလုံပိတ်ကွင်းများမှ အညစ်အကြေးများကို စစ်ဆေးပြီး သန့်ရှင်းပါ။
အချက်အလက်များပိုမိုလိုအပ်ပါက၊Ningbo Fangli Technology Co., Ltd.အသေးစိတ်စုံစမ်းမေးမြန်းရန်အတွက် ဆက်သွယ်ရန် သင့်အား ကြိုဆိုပါသည်၊ ကျွန်ုပ်တို့သည် သင့်အား ပရော်ဖက်ရှင်နယ်နည်းပညာဆိုင်ရာ လမ်းညွှန်မှု သို့မဟုတ် စက်ပစ္စည်းဝယ်ယူရေးဆိုင်ရာ အကြံပြုချက်များကို ပေးမည်ဖြစ်ပါသည်။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
X
သင့်အား ပိုမိုကောင်းမွန်သောကြည့်ရှုမှုအတွေ့အကြုံကို ပေးဆောင်ရန်၊ ဆိုက်အသွားအလာကို ပိုင်းခြားစိတ်ဖြာပြီး အကြောင်းအရာကို ပုဂ္ဂိုလ်ရေးသီးသန့်ပြုလုပ်ရန် ကျွန်ုပ်တို့သည် ကွတ်ကီးများကို အသုံးပြုပါသည်။ ဤဆိုက်ကိုအသုံးပြုခြင်းဖြင့် ကျွန်ုပ်တို့၏ cookies အသုံးပြုမှုကို သင်သဘောတူပါသည်။
ကိုယ်ရေးအချက်အလက်မူဝါဒ